Ficha de referencia
Datos publicados y condiciones de selección. No sustituye una curva validada ni un plano de fabricación.
YSM · Ingeniería de repuestos
Reconstruya la definición de una pieza descontinuada con medición, revisión del desgaste y un plano para aprobación antes de fabricar.
01 · Selección e ingeniería
Esta matriz describe los datos de entrada de un servicio de ingeniería inversa. No corresponde a una familia de bombas con caudal o altura máximos. El alcance se determina con la geometría recuperable, las interfaces, el material y los criterios de aceptación acordados en el plano.
| Parámetro | Dato de referencia y alcance |
|---|---|
| Referencia de entrada | Muestra, plano o dimensiones verificables; fotografías con escala para la revisión inicial |
| Piezas evaluables | Carcasas, tapas, impulsores, anillos, ejes, camisas, alojamientos, cámaras de sello y conjuntos rotativos |
| Interfaces a documentar | Bridas, centradores, ajustes de eje, sello, rodamientos, acoplamiento y holguras con piezas conservadas |
| Material de la pieza | Grado conocido o análisis de muestra; definir composición del líquido, temperatura y restricciones del muestreo |
| Definición para fabricación | Plano para aprobación con dimensiones reconstruidas y puntos pendientes identificados |
| Criterios de aceptación | Dimensiones del plano y controles acordados para la pieza y el alcance del suministro |
| Documentación solicitada | Registros de controles, certificado EN 10204 3.1 e inspección por terceros a definir en la consulta |
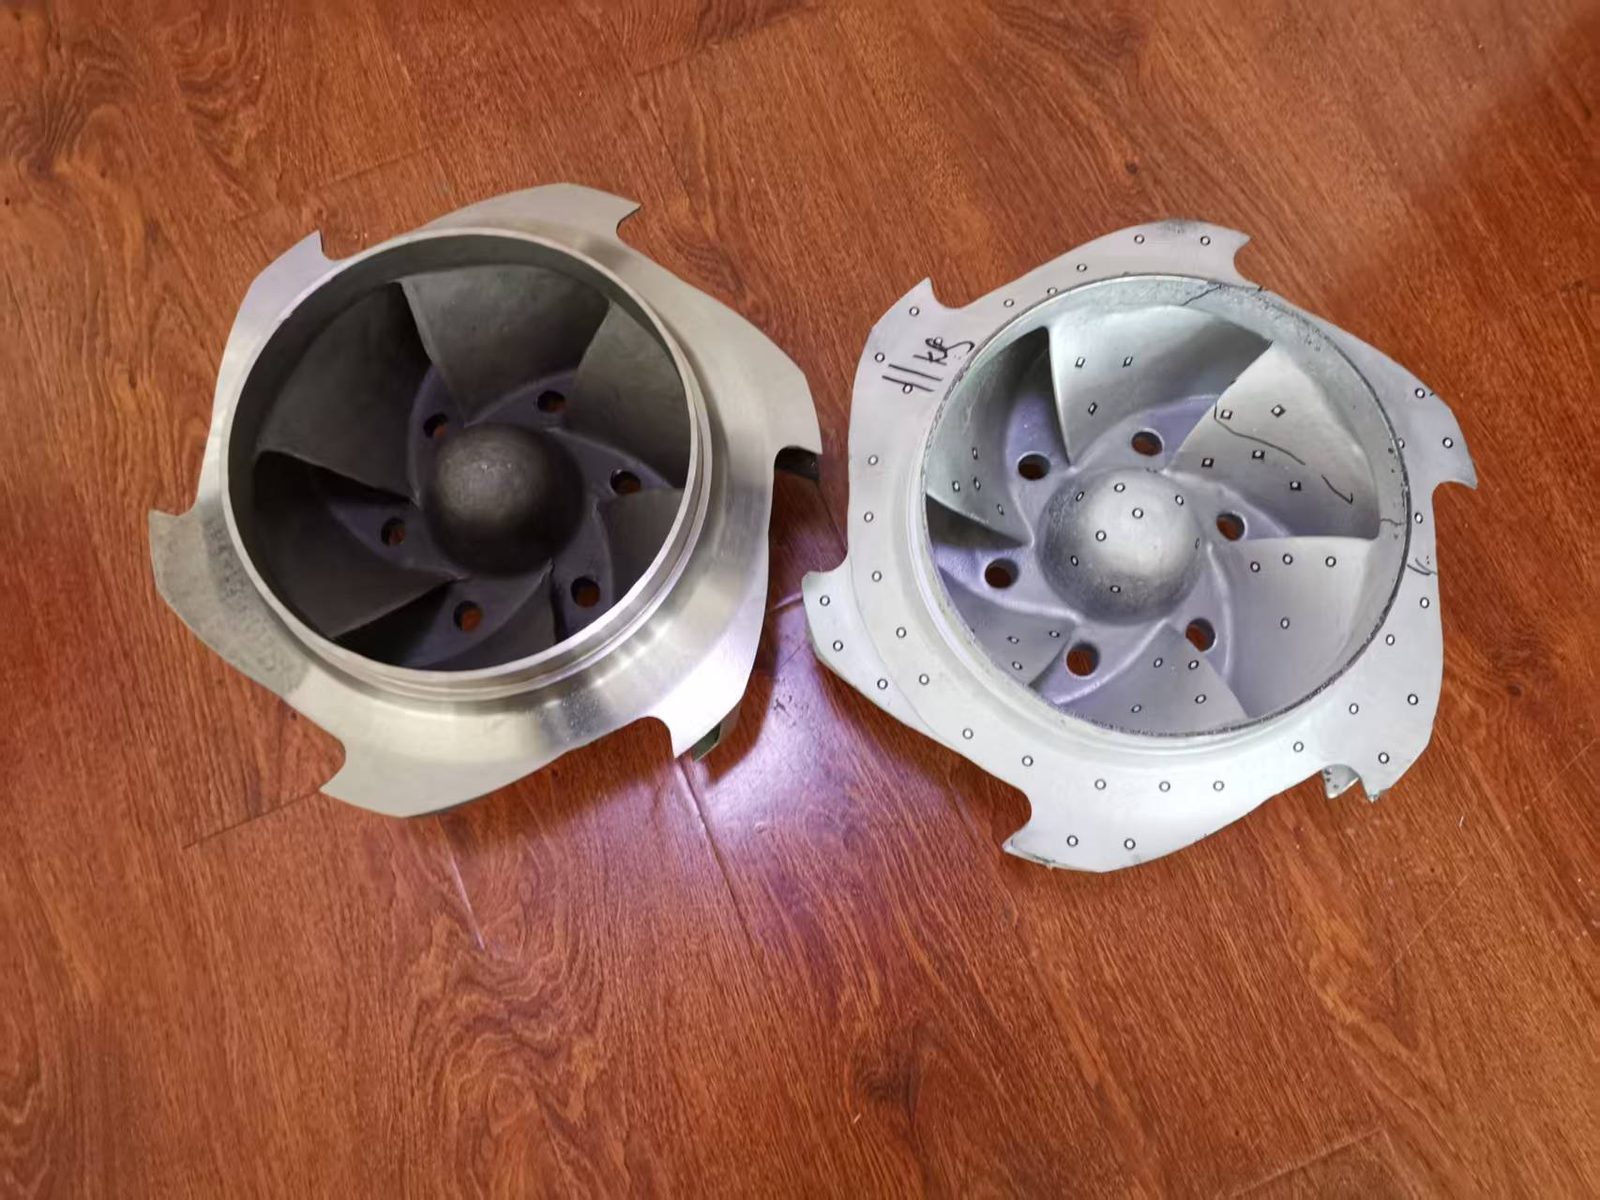
La ingeniería inversa permite estudiar la fabricación de una carcasa, un impulsor o un conjunto rotativo cuando la bomba sigue en servicio y su repuesto ya no está disponible. YSM parte de la pieza, un plano o dimensiones suministradas para reconstruir la geometría y definir las interfaces con los componentes que se conservarán.
Si el modelo pertenece a una familia estandarizada con piezas identificables, conviene revisar primero el programa de reemplazo y repuestos. La ingeniería inversa resulta especialmente pertinente en diseños descontinuados, piezas sin documentación o cambios de material. Si el punto de operación ha cambiado, también debe evaluarse si reproducir la pieza sigue siendo la solución adecuada.
| Componente | Referencia para la revisión | Interfaz que debe comprobarse |
|---|---|---|
| Carcasa y tapas | Muestra y medidas de las partes que permanecen instaladas | Bridas, centradores, posiciones de boquillas y círculo de pernos |
| Impulsor abierto, cerrado, retraído o de doble succión | Muestra, punto de operación o curva y dimensiones de carcasa y anillos | Perfil hidráulico, ojo, cubo y holguras |
| Anillos de desgaste | Muestra o dimensiones de las partes acopladas | Holgura con la carcasa y el impulsor utilizados |
| Eje y camisa | Muestra y dimensiones de rodamientos, sello y acoplamiento | Ajustes de los componentes que se reutilizan |
| Alojamiento de rodamientos y cámara de sello | Muestra y especificación de lubricación o sellado | Asientos, montaje, sello mecánico o empaquetadura |
| Conjunto rotativo completo | Conjunto de muestra o sus piezas individuales | Ensamble y ajuste a la carcasa existente |
Rodamientos, sellos mecánicos, tornillería y elastómeros comerciales se especifican y adquieren como componentes estándar. No requieren reproducir su diseño mediante ingeniería inversa.
La revisión inicial determina si la información permite recuperar la geometría. Se registran superficies fundidas y perfiles de álabes mediante escaneo 3D o medición por coordenadas, y se miden directamente las características mecanizadas. Los ajustes del eje, caras de brida, centradores y holguras se contrastan con las partes que seguirán en servicio.
Las superficies desgastadas no se copian tal como llegan. La dimensión se recupera a partir de zonas conservadas y de las piezas acopladas; las dimensiones reconstruidas y los puntos todavía abiertos se señalan en el plano. En impulsores, el perfil recuperado se revisa frente al caudal, la altura, la velocidad y la curva disponible. El plano se somete a aprobación antes de fabricar el utillaje.
El proceso posterior comprende modelos con contracción y sobrematerial de mecanizado, fundición y mecanizado al plano aprobado. En geometrías apropiadas pueden utilizarse moldes o machos de arena impresos en 3D; la ruta propuesta se define para la pieza concreta.
| Familia de materiales | Grados documentados |
|---|---|
| Hierro fundido y nodular | HT250; QT400-18 |
| Acero al carbono | WCB; ZG230-450 |
| Acero inoxidable | CF8M (316); ZG1Cr18Ni9Ti; 2Cr13 |
| Dúplex y alta aleación | CD4MCu; Alloy 20 |
| Aleaciones de níquel | Hastelloy B; Hastelloy C-276; Nickel 200 |
| Metales reactivos | Titanio Gr.2; titanio Pd7B; zirconio 702 |
| Aleaciones de cobre | Bronce ZCuSn10Pb1; latón al silicio ZCuZn16Si4 |
El material se confirma para el líquido, la temperatura y la construcción de la bomba. Si se desconoce el material original, la muestra puede analizarse para proponer un grado. Indique previamente si no se permite cortar o rectificar la muestra.
Los controles documentados comprenden análisis químico y espectrometría, prueba hidrostática de las piezas que contienen presión y equilibrado de impulsores. La prueba de curva corresponde al suministro de una bomba completa. Especifique los registros requeridos; el certificado EN 10204 3.1 y la inspección por terceros se solicitan al definir el suministro.
Prepare fotografías con escala, placa de la bomba, modelo, tamaño y número de serie, croquis o planos disponibles y medidas de las interfaces. Para piezas hidráulicas, añada caudal, altura, velocidad, NPSH disponible, líquido, concentración, temperatura y sólidos. Indique material conocido, sello, cantidad, destino y fecha de parada prevista. Los datos desconocidos pueden marcarse como tales para identificar qué mediciones faltan.
Datos publicados y condiciones de selección. No sustituye una curva validada ni un plano de fabricación.
Indique qué pieza debe reproducirse, el modelo instalado, material, cantidad, condición de la muestra y dimensiones de montaje.
Solicite el plano dimensional y confirme la disponibilidad de STEP o DWG para la configuración requerida antes de cerrar el diseño.
02 · Condiciones de servicio
Compruebe las condiciones del servicio antes de fijar el material, las interfaces y el alcance del repuesto.
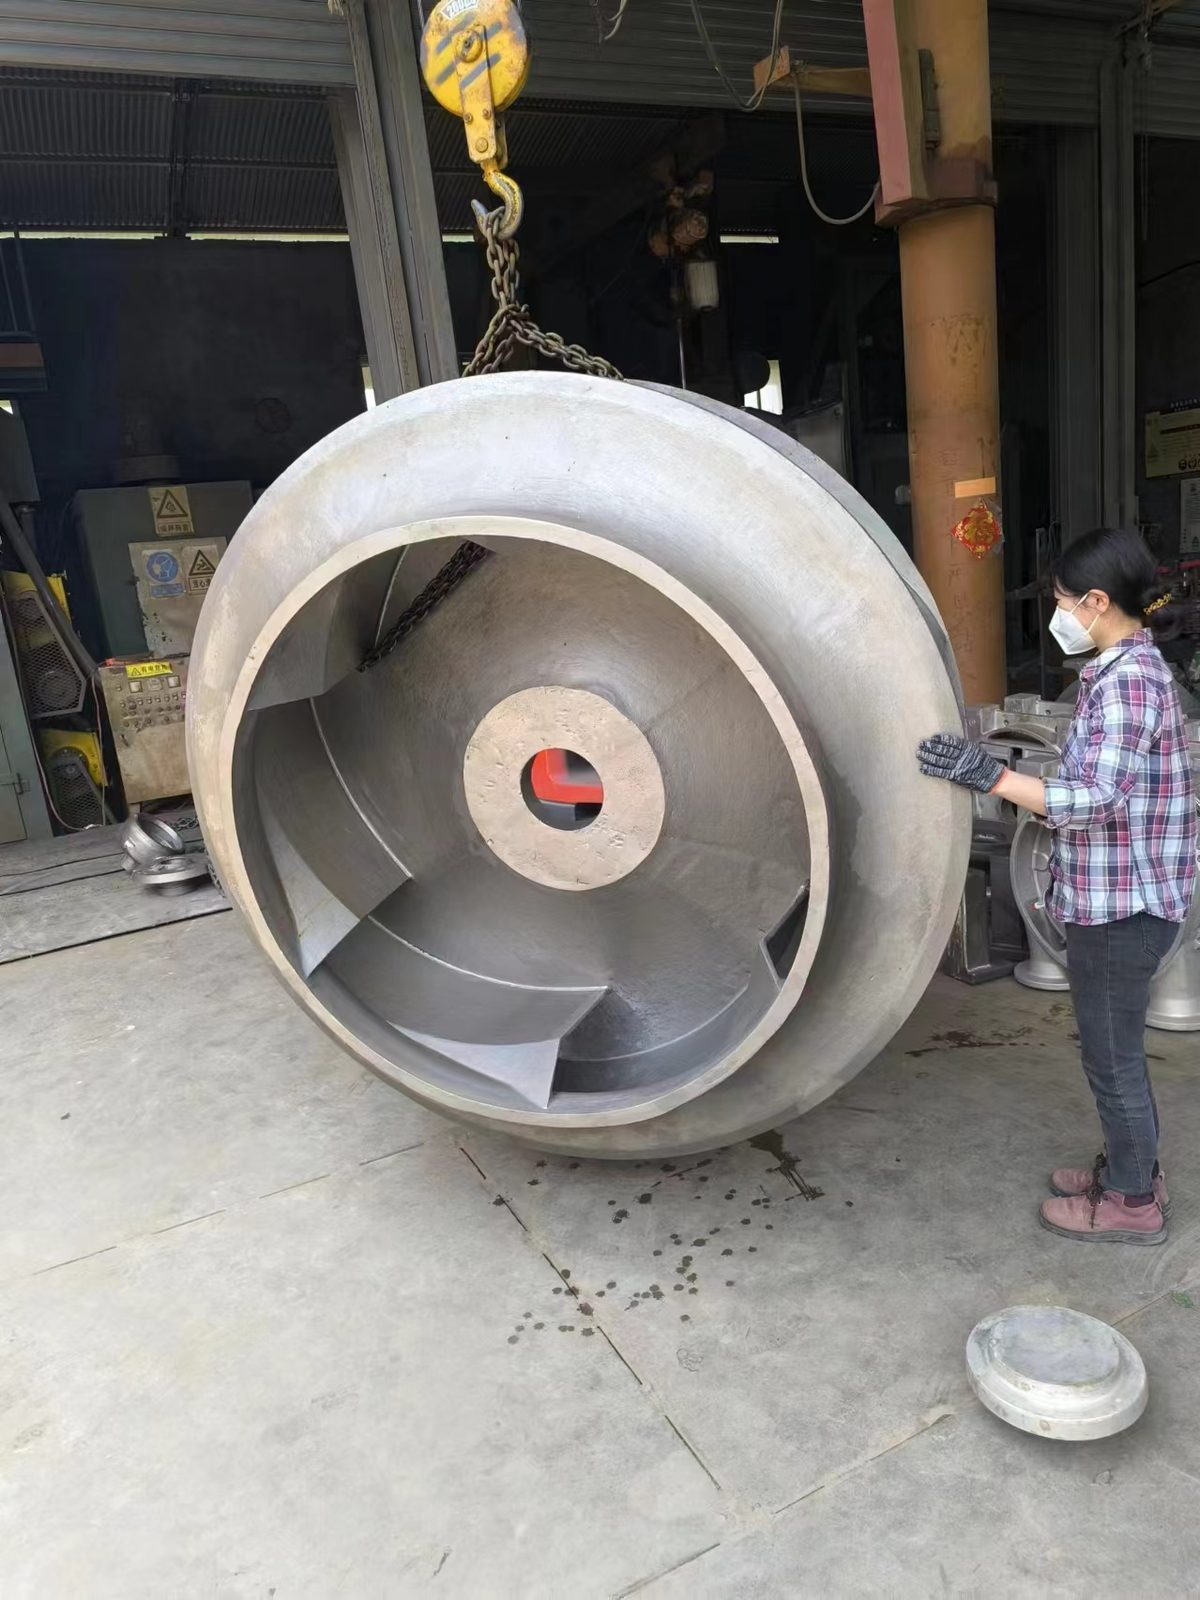
Cuando una carcasa, impulsor o conjunto rotativo ya no figura en catálogo, una muestra o documentación suficiente permite estudiar su reproducción y las interfaces con los componentes que seguirán instalados.
Las zonas conservadas y las piezas acopladas ayudan a reconstruir ajustes y holguras. Los perfiles o superficies que no puedan recuperarse deben quedar identificados antes de aprobar la fabricación.
Puede evaluarse otro grado para el servicio a partir del líquido, la temperatura y la construcción de la bomba. El cambio se revisa junto con las dimensiones y componentes que permanecerán en uso.
Fotografías con escala, croquis y medidas de montaje permiten iniciar la revisión. La información necesaria depende de la pieza: un perfil hidráulico requiere más definición que sus dimensiones exteriores.
03 · Decisiones de ingeniería
Depende de la geometría que pueda recuperarse. Se contrastan zonas conservadas y piezas acopladas; un perfil hidráulico o una cara crítica sin definición debe resolverse antes de fabricar.
Prepare fotografías desde varios ángulos con escala, planos y medidas generales y de montaje. La revisión determina si bastan para esa pieza o si hace falta una muestra; un impulsor sin geometría verificable no permite una reproducción fiable.
Las superficies desgastadas se revisan para recuperar la dimensión de trabajo. El plano para aprobación señala dimensiones reconstruidas, desviaciones propuestas y puntos pendientes, con referencia a los componentes conservados.
Puede estudiarse con los datos del servicio y de las partes acopladas. Si el material original se desconoce, la muestra puede analizarse; indique antes si no se permite cortarla o rectificarla.
Se somete a aprobación el plano que define la pieza y sus interfaces, con las dimensiones recuperadas y los puntos abiertos. La fabricación y el mecanizado se realizan contra ese plano aprobado.
Los controles documentados incluyen análisis químico, prueba hidrostática de piezas que contienen presión y equilibrado de impulsores. La prueba de curva corresponde a una bomba completa. Solicite los registros, EN 10204 3.1 o inspección por terceros al definir el suministro.
04 · Fabricación y verificación
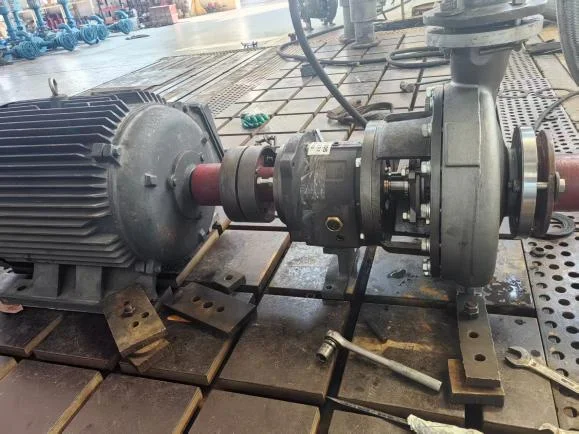
Defina los componentes mojados, aleación y documentos de material requeridos. La revisión distingue carcasa, impulsor, eje, camisa y elementos del sello.
YSM contempla verificación de material, prueba hidráulica de piezas a presión y equilibrado del impulsor; para bombas completas, pruebas de rendimiento en banco. Para un repuesto, defina los controles aplicables a la pieza; no se presupone un ensayo completo de bomba. El alcance y los registros se confirman en la propuesta.
Indique si el proyecto exige CE, ATEX, documentación ISO 9001 u otra condición. La aplicabilidad y los documentos deben confirmarse para el suministro concreto; esta página no declara esas certificaciones.
La ingeniería inversa estudia componentes no OEM fabricados por YSM. La correspondencia se define contra la muestra, el plano aprobado y las interfaces de las piezas conservadas; no se presume equivalencia hidráulica ni ajuste de una pieza cuya geometría no esté resuelta.
Conocer fabricación y control → · Proceso de revisión y suministro →
05 · Su equipo y su proyecto
Seleccione el alcance y complete los datos disponibles. La solicitud se guarda con una referencia para el seguimiento; las fotografías y planos se pueden enviar después por correo o WhatsApp.
YSM fabrica bombas y repuestos no OEM. Las marcas y referencias citadas pertenecen a sus titulares y sirven para identificar el equipo; no implican afiliación ni autorización. La compatibilidad se verifica para cada configuración.